
 Tel:+86-575 -87957662
 Email:

Il monitoraggio della pressione del film d'olio è uno dei sistemi di allarme precoce più affidabili per cuscinetti a tampone inclinabile . Quando le letture della pressione si discostano dai valori attesi, spesso segnala la comparsa di usura, instabilità del film o problemi di distribuzione del carico, condizioni che, se non rilevate, possono degenerare in guasti catastrofici ai cuscinetti nel giro di poche ore. Questa guida illustra i meccanismi pratici del monitoraggio della pressione, dai principi di misurazione alle decisioni di manutenzione attuabili, fornendo le basi tecniche necessarie per proteggere le vostre apparecchiature rotanti critiche.
Perché la pressione del film d'olio è importante nei cuscinetti a pattini inclinabili
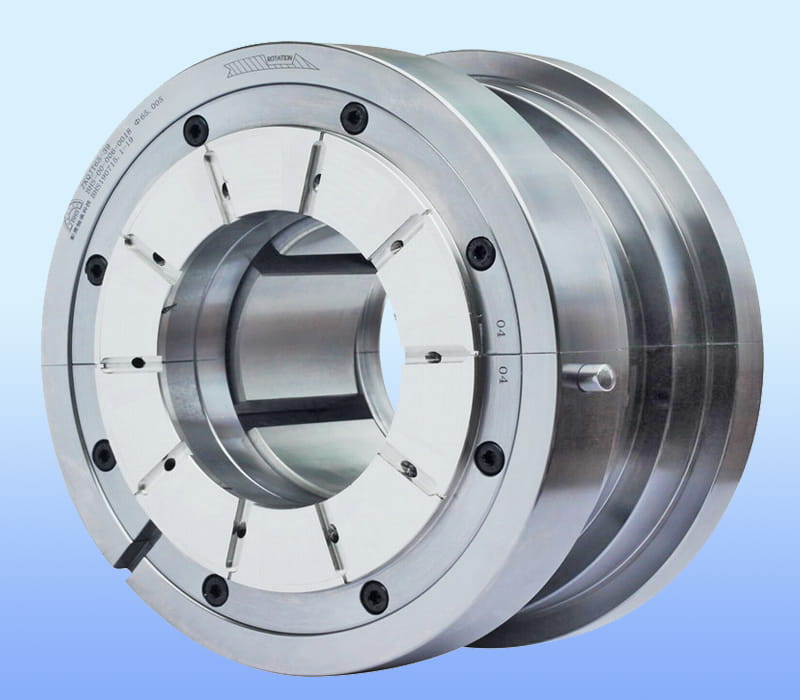
I cuscinetti a cuscinetto inclinabile funzionano secondo un principio fondamentalmente diverso dai design a geometria fissa. Ciascun cuscinetto forma un cuneo d'olio convergente indipendente, consentendo al cuscinetto di generare pressione dinamicamente durante la rotazione dell'albero. Questa geometria autoregolante offre capacità di carico e stabilità termica superiori, ma introduce anche complessità nel monitoraggio: non è possibile semplicemente misurare la temperatura del cuscinetto e dichiararlo sano.
Il ruolo della pressione idrodinamica
All'interno di un cuscinetto a cuscinetto inclinabile, la pressione del film d'olio svolge tre funzioni fondamentali:
- Trasporta il carico applicato attraverso il film d'olio, impedendo il contatto metallo-metallo
- Mantiene uno spessore minimo del film che preserva la longevità del cuscinetto
- Sopprime il vortice del film d'olio: un'oscillazione autoeccitata che può portare a instabilità e guasti catastrofici
La ricerca sulle distribuzioni della pressione dei cuscinetti ha rivelato un fenomeno chiave: il campo di pressione dinamica all’interno del cuneo mostra un modello di distribuzione bimodale. Il picco di pressione non si verifica all'ingresso del film ma nella regione convergente, con un plateau di pressione secondario che si sviluppa in alcune configurazioni dei cuscinetti. Al contrario, la pressione nella camera idrostatica (di alimentazione) rimane costante su tutta la superficie della pastiglia. Comprendere questa distinzione è essenziale quando si selezionano le posizioni di misurazione e si interpretano i dati.
Rilevazione precoce attraverso anomalie di pressione
Quando la pressione del film d'olio si discosta dal valore di riferimento stabilito durante il normale funzionamento, la causa principale rientra generalmente in una di queste categorie:
| Anomalia di pressione | Probabile causa principale | Conseguenza se non indirizzata |
|---|---|---|
| Caduta di pressione sostenuta inferiore al 40% del valore basale | Mancanza di olio nella fornitura, intasamento del filtro o perdita di viscosità | Rottura della pellicola, usura delle pastiglie, contatto metallico |
| Oscillazioni cicliche della pressione sincronizzate con la velocità dell'albero | Vortice del film d'olio, instabilità della zona di carico | Comportamento irregolare del cuscinetto, eventuale guasto |
| Distribuzione distorta della pressione tra le pastiglie (pressione di una pastiglia superiore del 15% all'intervallo di progettazione) | Distribuzione non uniforme del carico, disallineamento dell'inclinazione del pad o aumento della temperatura | Usura accelerata della pastiglia sovraccarica, potenziale separazione della pastiglia |
| Picchi di pressione durante i transitori di velocità senza successiva stabilizzazione | Modifica della rigidità del cuscinetto, eccentricità residua o disallineamento del giunto | Insorgenza della frusta del cuscinetto, possibile guasto catastrofico |
Un aspetto fondamentale spesso trascurato: la velocità dell’albero ha un effetto più pronunciato sulla capacità di carico dei cuscinetti rispetto all’entità del carico esterno stesso. Ciò significa che il monitoraggio durante le rampe di velocità e le condizioni transitorie è altrettanto importante, se non di più, del monitoraggio in stato stazionario. Il comportamento della pressione a velocità parziale rivela la qualità dell'innesto delle pastiglie, l'allineamento e l'adeguatezza dell'erogazione dell'olio prima che inizi il funzionamento a piena velocità.
Metodi di misurazione e selezione del sensore
Posizionamento strategico del tocco della pressione
La posizione dei punti di misurazione della pressione determina direttamente la qualità del segnale e il valore diagnostico dei dati. La strategia di posizionamento deve tenere conto della geometria delle pastiglie, della configurazione dei cuscinetti (a cinque, a sei o inclinabili con architettura di carico tra le pastiglie) e alle modalità di guasto specifiche che si desidera rilevare.
Per un cuscinetto standard a cinque pastiglie, le posizioni di misurazione consigliate includono:
- Un tocco nella regione convergente del cuscinetto portante (tipicamente il 60-70% lungo la lunghezza del cuscinetto dal bordo anteriore): cattura la pressione dinamica di picco e la qualità dell'innesto del cuscinetto
- Prese secondarie nei cuscinetti senza carico per verificare la simmetria della distribuzione del carico e rilevare un aumento inaspettato della pressione che indica un disallineamento
- Un rubinetto nella camera di alimentazione idrostatica (se applicabile) per monitorare la pressione di alimentazione in modo indipendente e confermare l'integrità della linea di alimentazione
Una considerazione critica spesso trascurata nella progettazione dei cuscinetti: le condizioni di velocità transitoria contano più del carico statico per la deflessione e l'innesto delle pastiglie. Le prese di misurazione devono essere posizionate in modo da acquisire il comportamento della pressione nell'intero intervallo di velocità operativa. Le letture della pressione effettuate solo alla velocità nominale potrebbero non rilevare indicatori critici di instabilità che emergono durante l'accelerazione o i cambiamenti delle fasi di carico. A velocità inferiori al 50% del valore nominale, l'innesto delle pastiglie potrebbe essere incompleto, con conseguenti letture della pressione artificialmente basse o irregolari. Questa non è una condizione di guasto – è una normale conseguenza della formazione del film idrodinamico – ma deve essere riconosciuta per evitare falsi allarmi durante l'avvio della macchina.
Suggerimento da professionista: durante la messa in servizio del macchinario, stabilire profili di pressione di base a più setpoint di velocità (25%, 50%, 75%, 100% della velocità nominale). Questi profili diventano il tuo riferimento per rilevare il degrado futuro. Una deviazione della pressione del 10% al 25% della velocità è molto più significativa di una deviazione del 3% alla massima velocità.
Tipi di sensori e specifiche
Due tecnologie di sensori primarie servono al monitoraggio della pressione dei cuscinetti, ciascuna con vantaggi e compromessi distinti:
Trasduttori di pressione a membrana affacciata: Questi sensori sono dotati di un diaframma che si trova a filo con la superficie o la cavità del cuscinetto, riducendo al minimo il volume morto e migliorando la risposta in frequenza. Eccellono nel rilevare oscillazioni di pressione ad alta frequenza indicative di instabilità del film d'olio e fenomeni di vortice. Tuttavia, richiedono un accesso diretto al punto di misurazione e un'installazione accurata per evitare blocchi o contaminazioni.
Sensori di pressione integrati o remoti: Montati lontano dalla cavità del cuscinetto e collegati tramite tubi, questi sensori tollerano l'installazione in spazi ristretti e consentono una sostituzione più semplice. Il compromesso è una larghezza di banda ridotta: il tubo attenua i segnali ad alta frequenza, rendendoli più adatti per rilevare anomalie a bassa frequenza (velocità dell'albero e inferiore) piuttosto che dinamiche di vortice del film d'olio.
Per la maggior parte dei macchinari, un approccio ibrido si rivela efficace: un sensore a filo nel punto di misurazione della zona di carico per il rilevamento dell'instabilità della pellicola e un sensore remoto nella camera di alimentazione per monitorare la stabilità della pressione di alimentazione.
Integrazione della temperatura: L'abbinamento dei sensori di pressione con sonde di temperatura metalliche (RTD o termocoppia) migliora notevolmente l'affidabilità diagnostica. La caduta di pressione unita all'aumento della temperatura segnala la rottura del film; l'aumento della pressione senza variazione della temperatura suggerisce un aumento della viscosità o una crescita termica che influisce sulla geometria della pastiglia. Nei macchinari in cui la temperatura del metallo dei cuscinetti può superare i 107 gradi Celsius durante transitori estremi o condizioni di arresto di emergenza, è spesso necessaria la disconnessione manuale della macchina per prevenire l'ammorbidimento e il grippaggio del metallo bianco (babbitt). Il solo monitoraggio della pressione non è in grado di prevedere questo evento, ma lo può fare l’andamento combinato pressione-temperatura.
Considerazioni sulle alte temperature: Nelle applicazioni in cui la temperatura dell'ambiente del cuscinetto supera abitualmente gli 80 gradi Celsius, l'isolamento del cavo del sensore, i materiali del connettore e l'elettronica dell'amplificatore devono essere dimensionati per un'esposizione prolungata alle alte temperature. Il cavo standard in PVC si rompe rapidamente al di sopra degli 80 gradi Celsius; specificare invece un cavo isolato in silicone o PTFE. Allo stesso modo, il materiale del diaframma del sensore deve resistere al rilassamento dello stress a temperature elevate: l'acciaio inossidabile AISI 316L è preferito all'acciaio al carbonio per l'affidabilità a lungo termine.
Interpretazione dei dati: dalle letture grezze agli approfondimenti diagnostici
Profili di base negli cuscinetti sani
Prima di poter rilevare un'anomalia, è necessario innanzitutto stabilire come appare la normalità. Un cuscinetto sano presenta queste caratteristiche:
- La pressione nella zona di carico si stabilizza entro 3-5 minuti dall'avvio e mostra una deriva minima nel corso delle ore di funzionamento stazionario
- La pressione su tutte le pastiglie rientra nell'ambito di progettazione specificato dal produttore del cuscinetto; tipicamente, i cuscinetti senza carico sopportano il 20-40% della pressione del cuscinetto di carico
- Gli spettri di frequenza dei segnali di pressione (se registrati con acquisizione dati dinamica) mostrano energia concentrata alla velocità dell'albero e basse armoniche; nessun rumore a banda larga o contenuto casuale ad alta frequenza
- La pressione si ridimensiona all'incirca con la velocità al quadrato (a causa dello sviluppo del film idrodinamico) durante l'accelerazione e ritorna ai valori attesi quando la velocità si stabilizza
Riconoscere i segnali di pericolo
Sintomo: distribuzione distorta della pressione
La lettura della pressione di una pastiglia è costantemente pari o superiore al 15% rispetto al valore di progettazione, mentre un'altra pastiglia rimane insolitamente bassa, segnala uno squilibrio di carico. Le cause includono la crescita termica dell'alloggiamento del cuscinetto (con conseguente gioco non uniforme delle pastiglie), l'eccentricità del rotore che eccita preferibilmente alcune pastiglie o il disallineamento dell'accoppiamento che forza il carico su un lato. Azione immediata: registrare i dati sulle vibrazioni del rotore e verificare la temperatura della fondazione. Se il colpevole è la crescita termica, attendere il raffreddamento; se l'allineamento è scadente, programmare il riaccoppiamento.
Sintomo: oscillazioni cicliche della pressione
Le fluttuazioni di pressione che si ripetono alla velocità dell'albero o al di sotto, specialmente quelle che crescono in ampiezza nel tempo, indicano un vortice o uno sfarfallio del film d'olio. A differenza del rumore o delle vibrazioni (che possono essere tollerabili in alcune applicazioni), il vortice della pellicola comporta il rischio intrinseco di instabilità dei cuscinetti. Non utilizzare per periodi prolungati con sospetto vortice della pellicola; la condizione è spesso un precursore del collasso del cuscinetto. Le cause più comuni sono la bassa viscosità dell'olio, il gioco eccessivo dei cuscinetti o l'instabilità del rotore.
Sintomo: variazione del gradino di pressione alla velocità operativa
Se la pressione scende improvvisamente del 20-30% mentre la velocità e il carico rimangono costanti, sospettare un'ostruzione della linea di alimentazione (intasamento del filtro, malfunzionamento della valvola) o una rottura della pellicola se accompagnata da un aumento della temperatura. Un aumento della pressione senza causa può indicare il sollevamento del cuscinetto o un malfunzionamento della pressione di alimentazione idrostatica. In entrambi i casi, indaga immediatamente; tali cambiamenti graduali raramente si correggono da soli.
Comportamento transitorio della pressione durante le rampe di velocità
L'avvio dei macchinari e le rampe di velocità contengono numerose informazioni diagnostiche spesso trascurate dagli operatori concentrati solo sulle letture stazionarie. Durante l'accelerazione dallo 0 al 50% della velocità nominale, osservare questi parametri:
- La pressione dovrebbe aumentare in modo graduale, seguendo approssimativamente il quadrato della velocità, senza salti o oscillazioni improvvisi
- Tutti i cuscinetti dovrebbero mostrare un aumento della pressione; se una o più pastiglie rimangono a una pressione prossima allo zero durante la rampa iniziale, sospettare una pressione di alimentazione dei cuscinetti inadeguata o un grave disallineamento delle pastiglie
- L'aumento della pressione dovrebbe essere riproducibile dall'inizio alla fine; una variabilità significativa indica deriva termica o incoerenza del gioco
Molti guasti ai cuscinetti non si verificano in condizioni stazionarie ma durante i transitori, quando la macchina non è ancora in grado di sviluppare una pellicola stabile. Gli operatori che si concentrano solo sul monitoraggio dello stato stazionario perdono la finestra critica in cui l'intervento può prevenire i guasti. Si consiglia di registrare la pressione e la temperatura ad intervalli minimi di 30 secondi durante tutti gli avviamenti e i cambi di velocità, aumentando la frequenza di scansione ogni 5 secondi nell'intervallo di velocità compreso tra il 25 e il 75% in cui l'innesto delle pastiglie è più sensibile.
Dal monitoraggio dei dati alle decisioni di manutenzione
Logica decisionale per gli arresti programmati
I soli dati sulla pressione non richiedono la sostituzione dei cuscinetti; il contesto e le tendenze determinano l’azione appropriata. Utilizza questo albero decisionale:
- Pressione entro il 5% della temperatura di base stabile: Continuare l'operazione; eseguire l'ispezione di routine alla successiva finestra di manutenzione programmata.
- La pressione è diminuita del 10-15% e la temperatura è aumentata di 5-10 gradi Celsius: Pianificare l'ispezione dei cuscinetti entro 1-2 settimane; le cause più probabili includono il degrado dello spessore della pellicola o l'inizio dell'usura.
- La pressione è diminuita di oltre il 20% OPPURE la temperatura è aumentata di oltre 15 gradi Celsius qualsiasi distorsione nella distribuzione delle pastiglie: Pianificare la sostituzione dei cuscinetti entro pochi giorni; non operare con rampe di velocità multiple o cicli termici prima dell'ispezione.
- La pressione oscillante con ampiezza crescente sopporta una temperatura del metallo superiore a 100 gradi Celsius: Arrestare immediatamente la macchina ed effettuare l'ispezione dei cuscinetti; il rischio di collasso del film petrolifero è imminente.
Best practice per la registrazione dei dati
Molti cedimenti dei cuscinetti sono preceduti da sottili tendenze della pressione invisibili nelle istantanee o nelle voci dei registri dell’operatore. Implementare la registrazione dei dati continua o ad alta frequenza seguendo queste linee guida:
| Condizioni operative | Intervallo di scansione consigliato | Periodo di conservazione |
|---|---|---|
| Funzionamento stazionario alla velocità e al carico nominali | Ogni 60 secondi | Minimo 30 giorni |
| Rampa di velocità o accelerazione alla velocità operativa | Ogni 5 secondi dalla velocità 0-100%. | Conservare a tempo indeterminato per l'analisi delle tendenze |
| Transitori di carico (cambio corsa della pompa, scarico del compressore, ecc.) | Ogni 10 secondi per 5 minuti prima e dopo l'evento | Registro operativo completo |
| Spegnimento e raffreddamento | Ogni 30 secondi finché la temperatura non si stabilizza | Minimo 30 giorni |
La registrazione continua a questi intervalli non è eccessiva; i moderni sistemi di acquisizione dati con connettività cloud rendono l’analisi dei trend storici una routine. Il risultato è sostanziale: un singolo rilevamento tempestivo del degrado dei cuscinetti, evitando un guasto catastrofico, giustifica anni di registrazione dei costi infrastrutturali.
Comunicare con i produttori di cuscinetti
Quando emergono letture di pressione anomale e hai bisogno di una guida esperta, prepara un pacchetto dati completo per il produttore di cuscinetti o l'OEM. Includere:
- Specifiche di progettazione del cuscinetto (numero di pastiglie, angolo delle pastiglie, geometria del precarico, valori di gioco)
- Letture della pressione di base stabilite durante la messa in servizio o il buon funzionamento
- Letture attuali della pressione in più punti di carico e velocità
- Profilo della temperatura del metallo del cuscinetto negli stessi punti di misurazione
- Dati sulle vibrazioni del rotore, se disponibili, con enfasi sulle frequenze subsincrone (vortici d'olio).
- Risultati dell'analisi dell'olio, se recenti, inclusi viscosità, numero di particelle ed eventuali prove di metalli usurati
Questo pacchetto di dati consente al produttore di modellare il comportamento della pressione del cuscinetto e identificare se l'anomalia indica un problema di progettazione, un difetto di fabbricazione o una condizione operativa al di fuori dell'ambito di progettazione. Molti apparenti "guasti dei cuscinetti" sono in realtà errori dell'operatore o problemi di sistema esterni al cuscinetto stesso: dati chiari accelerano la diagnosi.
Soluzioni di monitoraggio personalizzate per macchinari critici
Diversi tipi di macchinari e applicazioni impongono requisiti distinti di monitoraggio della pressione. Il cuscinetto di una turbina a vapore è sottoposto a un carico costante e costante; un cuscinetto di un compressore alternativo è esposto a inversioni di carico cicliche; il cuscinetto di un generatore idroelettrico deve far fronte a carichi estremi e instabilità termica dovuti agli sbalzi di temperatura dell'acqua. Ciascuno richiede una strategia di misurazione su misura.
Turbomacchine (turbine, compressori, soffianti): Queste macchine danno priorità alla stabilità della pressione in stato stazionario e al rilevamento dell'instabilità del film d'olio. Le prese di misurazione dovrebbero raggrupparsi nella zona di carico; la larghezza di banda di rilevamento dovrebbe estendersi ad almeno 2-3 volte la velocità dell'albero per catturare le frequenze vorticose. Il monitoraggio della pressione di alimentazione è secondario, a meno che non si sospetti una carenza di mangime.
Attrezzature alternative pesanti (compressori, motori): Il caricamento ciclico crea impulsi di pressione che possono mascherare le tendenze sottostanti. Considerare il filtraggio passa-basso per rilevare le tendenze della pressione media separatamente dai picchi transitori. È necessario monitorare più cuscinetti per acquisire la migrazione della zona di carico quando cambia la direzione del carico alternativo.
Attrezzature idroelettriche e marittime: L’instabilità termica dovuta alla variazione della temperatura dell’acqua richiede un monitoraggio integrato della temperatura insieme alla pressione. La pressione da sola è insufficiente; le tendenze della temperatura e il tasso di variazione sono ugualmente diagnostici. La pressione della linea di alimentazione è fondamentale perché l'ingresso di acqua o la cavitazione possono indebolire il cuscinetto anche quando la pressione della pompa esterna sembra adeguata.
Invece di applicare una configurazione di monitoraggio generica, collabora con specialisti di cuscinetti per progettare configurazioni di misurazione in linea con il tipo di macchinario, il campo operativo e le conseguenze dei guasti. L’investimento in un piano di monitoraggio ben progettato, ovvero la scelta delle posizioni ottimali dei rubinetti, della tecnologia dei sensori appropriata e degli algoritmi diagnostici, ripaga grazie alla maggiore durata dei cuscinetti e alla riduzione dei guasti catastrofici.
Domande frequenti
Q1: Posso utilizzare solo il monitoraggio della temperatura invece del monitoraggio della pressione?
Il monitoraggio della temperatura è utile ma da solo insufficiente. Un cuscinetto può mostrare un aumento della temperatura solo dopo che si è verificata un'usura significativa; a quel punto, il fallimento potrebbe essere imminente. I cambiamenti di pressione spesso precedono i cambiamenti di temperatura di giorni o settimane, fornendo un preavviso. I due insieme sono superiori all'uno o all'altro presi singolarmente: la pressione rileva precocemente l'instabilità del film; la temperatura conferma la gravità. Se è necessario sceglierne solo uno, la pressione è il parametro più diagnostico, ma accoppiarli entrambi è la pratica migliore per le apparecchiature critiche.
Q2: Con quale frequenza è necessario controllare le posizioni delle prese di pressione per individuare eventuali ostruzioni o derive?
L'ispezione visiva dei raccordi dovrebbe avvenire durante ciascun intervallo di ispezione dei macchinari, in genere mensile per le macchine critiche, trimestrale per le applicazioni standard. Se si osservano letture di pressione inaspettatamente basse o dati irregolari, verificare innanzitutto che il rubinetto non sia bloccato da fanghi o corrosione. Un semplice controllo manuale con un manometro collegato alla linea del rubinetto può distinguere le reali variazioni della pressione del cuscinetto dai guasti della strumentazione. Se il blocco ricorrente rappresenta un problema, valutare la possibilità di lavare la linea del rubinetto o di spostare il punto di misurazione leggermente a monte nel percorso del flusso.
D3: Qual è il costo ragionevole per implementare il monitoraggio della pressione su un cuscinetto esistente?
L'aggiornamento del monitoraggio della pressione su un cuscinetto installato varia da 800 a 3.500 USD a seconda delle dimensioni del cuscinetto, dell'accessibilità delle posizioni di misurazione e della complessità del sistema di acquisizione dati. Nella maggior parte delle applicazioni industriali è possibile installare un singolo sensore di pressione e un data logger di base per meno di 1.500 dollari. Questo costo è trascurabile rispetto all’esposizione al rischio: un singolo guasto di un cuscinetto in macchinari critici può comportare da 50.000 a 500.000 dollari in perdita di produzione, danni alle apparecchiature e riparazioni di emergenza. Il monitoraggio della pressione è uno degli investimenti di manutenzione predittiva più convenienti disponibili.
D4: La variazione della viscosità dell'olio influisce sulle letture della pressione e come posso tenerne conto?
La viscosità dell'olio ha un effetto complesso sulla pressione dei cuscinetti. Nella zona di formazione del film, una maggiore viscosità aumenta lo spessore e la pressione del film. Tuttavia, una maggiore viscosità riduce anche il flusso dell'olio, potenzialmente affamando il cuscinetto se la pressione di alimentazione è marginale. I cambiamenti di temperatura sono spesso correlati alla deriva della viscosità: un cuscinetto che funziona a 5 gradi Celsius più caldo vedrà la viscosità dell'olio diminuire del 5-10%, con conseguente riduzione della pressione. Se si sospettano cambiamenti di viscosità, procurarsi un campione di olio per la misurazione della viscosità e ricalibrare le letture della pressione dopo il cambio dell'olio o uno spostamento importante della temperatura. Le letture della pressione da sole non isolano la componente della viscosità, ma l'accoppiamento dei dati di pressione e temperatura solitamente rivela la verità.
D5: I sistemi di monitoraggio della pressione online possono prevedere con certezza il cedimento dei cuscinetti?
Nessun sistema prevede i guasti con assoluta certezza perché i guasti dei cuscinetti hanno molteplici cause e possono aggravarsi a velocità variabili. Il monitoraggio della pressione migliora significativamente le probabilità di rilevamento precoce, in genere 2-4 settimane prima di un guasto catastrofico. Questo preavviso ha un valore inestimabile poiché consente la manutenzione pianificata anziché gli arresti di emergenza. Tuttavia, eventi esterni improvvisi (interruzione della fornitura di petrolio, perdita di acqua di raffreddamento, picco di carico imprevisto) possono comunque causare un rapido collasso dei cuscinetti. Il monitoraggio della pressione rappresenta un livello critico di difesa, ma non sostituisce una progettazione robusta, un'installazione corretta e una risposta vigile da parte dell'operatore quando vengono attivati gli allarmi.
D6: Le letture della pressione sono diverse tra le posizioni delle pastiglie caricate e quelle scariche in un cuscinetto a cinque pastiglie?
Sì, drammaticamente. Il cuscinetto di carico mostra tipicamente una pressione da 3 a 5 volte superiore rispetto ai cuscinetti senza carico perché solo il cuscinetto di carico sviluppa un cuneo di pressione significativo. I cuscinetti senza carico trasportano una pressione "parassita" dall'alimentazione idrostatica e una modesta azione del cuneo, spesso il 20-40% del valore del cuscinetto di carico. Se un cuscinetto senza carico mostra improvvisamente un aumento della pressione che si avvicina al livello del cuscinetto di carico, sospettare uno squilibrio nella distribuzione del carico o una distorsione termica del guscio del cuscinetto. Questa è una bandiera rossa che richiede un'ispezione dei cuscinetti entro pochi giorni.
D7: In che modo il precarico del cuscinetto (se utilizzato) influisce sulle letture della pressione?
Il precarico meccanico o idrostatico su un cuscinetto inclinabile della pastiglia altera il piano neutro e il gioco della pastiglia, modificando l'entità della pressione ma non il principio diagnostico. Un cuscinetto precaricato mostrerà una pressione di base più elevata rispetto a un cuscinetto non precaricato della stessa dimensione perché le pastiglie sono più vicine all'albero. Il precarico non modifica la logica decisionale per il rilevamento dell'anomalia: le deviazioni rispetto al valore di base stabilito rimangono il segnale diagnostico. Quando si mette in servizio un cuscinetto precaricato, assicurarsi che la pressione di base sia registrata nelle effettive condizioni di precarico in modo che i confronti futuri siano validi.
Conclusione: costruire una pratica di monitoraggio sostenibile
Monitoraggio della pressione del film d'olio in cuscinetti a tampone inclinabile non è un'attività di installazione una tantum ma un impegno costante per la qualità dei dati, l'analisi delle tendenze e il processo decisionale reattivo in materia di manutenzione. Le conoscenze tecniche richieste (comprensione della formazione del film idrodinamico, riconoscimento delle anomalie di pressione, interpretazione del comportamento transitorio) sono alla portata di ingegneri e tecnici disposti a investire tempo nell'apprendimento.
Il percorso dalla raccolta dei dati alle informazioni fruibili segue questi passaggi: stabilire solidi profili di base al momento della messa in servizio, mantenere intervalli di misurazione coerenti durante il funzionamento, riconoscere i segnali di allarme attraverso l'analisi comparativa e intensificare le indagini quando le deviazioni superano le soglie accettabili. Questo approccio disciplinato trasforma il monitoraggio della pressione da un elemento fastidioso in un potente strumento per prolungare la durata dei cuscinetti e prevenire guasti costosi.
Se la vostra organizzazione utilizza macchinari critici con cuscinetti a cuscinetti inclinabili o se state pensando di aggiornare il monitoraggio della pressione su apparecchiature esistenti, la consulenza professionale può accelerare la progettazione e garantire che la configurazione di monitoraggio risponda alle vostre specifiche sfide operative. La collaborazione con specialisti di cuscinetti e produttori di apparecchiature spesso rivela informazioni sui macchinari che la sola analisi interna potrebbe non cogliere: anomalie nel comportamento della pressione che sembrano casuali spesso indicano sottili problemi di progettazione o installazione che meritano l'attenzione di un esperto.


